深圳制造企业如何选择工业密封胶保障产线粘接良率
在深圳的智能制造车间里,产线每停摆一分钟,损失都以万元计。而许多看似不起眼的“溢胶”“假粘”问题,恰恰是良率杀手。当3C电子、新能源电池、精密医疗器械等高端制造加速迭代,工业密封胶早已不是“挤上去就行”的辅料,它直接决定了气密性、耐候性与装配效率。选错一支胶,整条产线的直通率就可能暴跌10%以上。
深圳制造的“胶”虑:为什么传统选型逻辑失效了?
深圳制造业正从“单机自动化”迈向“整线柔性智造”,这对胶粘剂提出了复合要求。过去靠老师傅经验试胶,打样三五次才定型的做法,如今在动辄百万级的自动化点胶设备面前,显得笨拙且昂贵。更棘手的是,深圳气候湿热,盐雾侵蚀严重,许多通用型密封胶在珠江口的空气湿度下,固化后易出现微观裂纹,导致IP67防护等级测试屡屡不过。
另一个被忽视的变量是**工艺窗口**。深圳很多产线采用高速点胶阀,出胶频率高达每分钟300次,若胶水的触变指数设计不当,就会出现“拉丝”或“塌陷”,直接污染精密焊点。这不是胶水不好,而是胶业材料与产线设备之间的匹配度出了问题。
从“粘得住”到“算得准”:密封胶的核心技术分水岭
真正专业的深圳制造企业,现在选胶时不再只看初粘力,而是关注三个维度的数据:弹性模量(E')、玻璃化转变温度(Tg)和断裂伸长率。例如,动力电池PACK壳体密封,要求胶体在-40℃到85℃循环下,弹性模量变化小于15%,否则振动力会撕裂胶层。而消费级电子产品的窄边框粘接,则必须选用Tg低于-20℃的改性硅烷密封胶,才能在跌落冲击中吸收应变。
以信展胶业长期服务的深圳客户案例来看,采用双组分聚氨酯密封胶替代传统单组分RTV硅胶后,某充电桩企业的灌封工序节拍从90秒压缩至45秒。这背后的原理是:双组分体系在80℃热固化下,交联密度可在8分钟内达到85%,而单组分靠湿气固化需要24小时以上。**胶粘剂的化学反应动力学,直接换算成产线的UPH(单位小时产能)**,这才是深圳速度的真正底色。
落地选型方法论:四步锁定“不错胶”
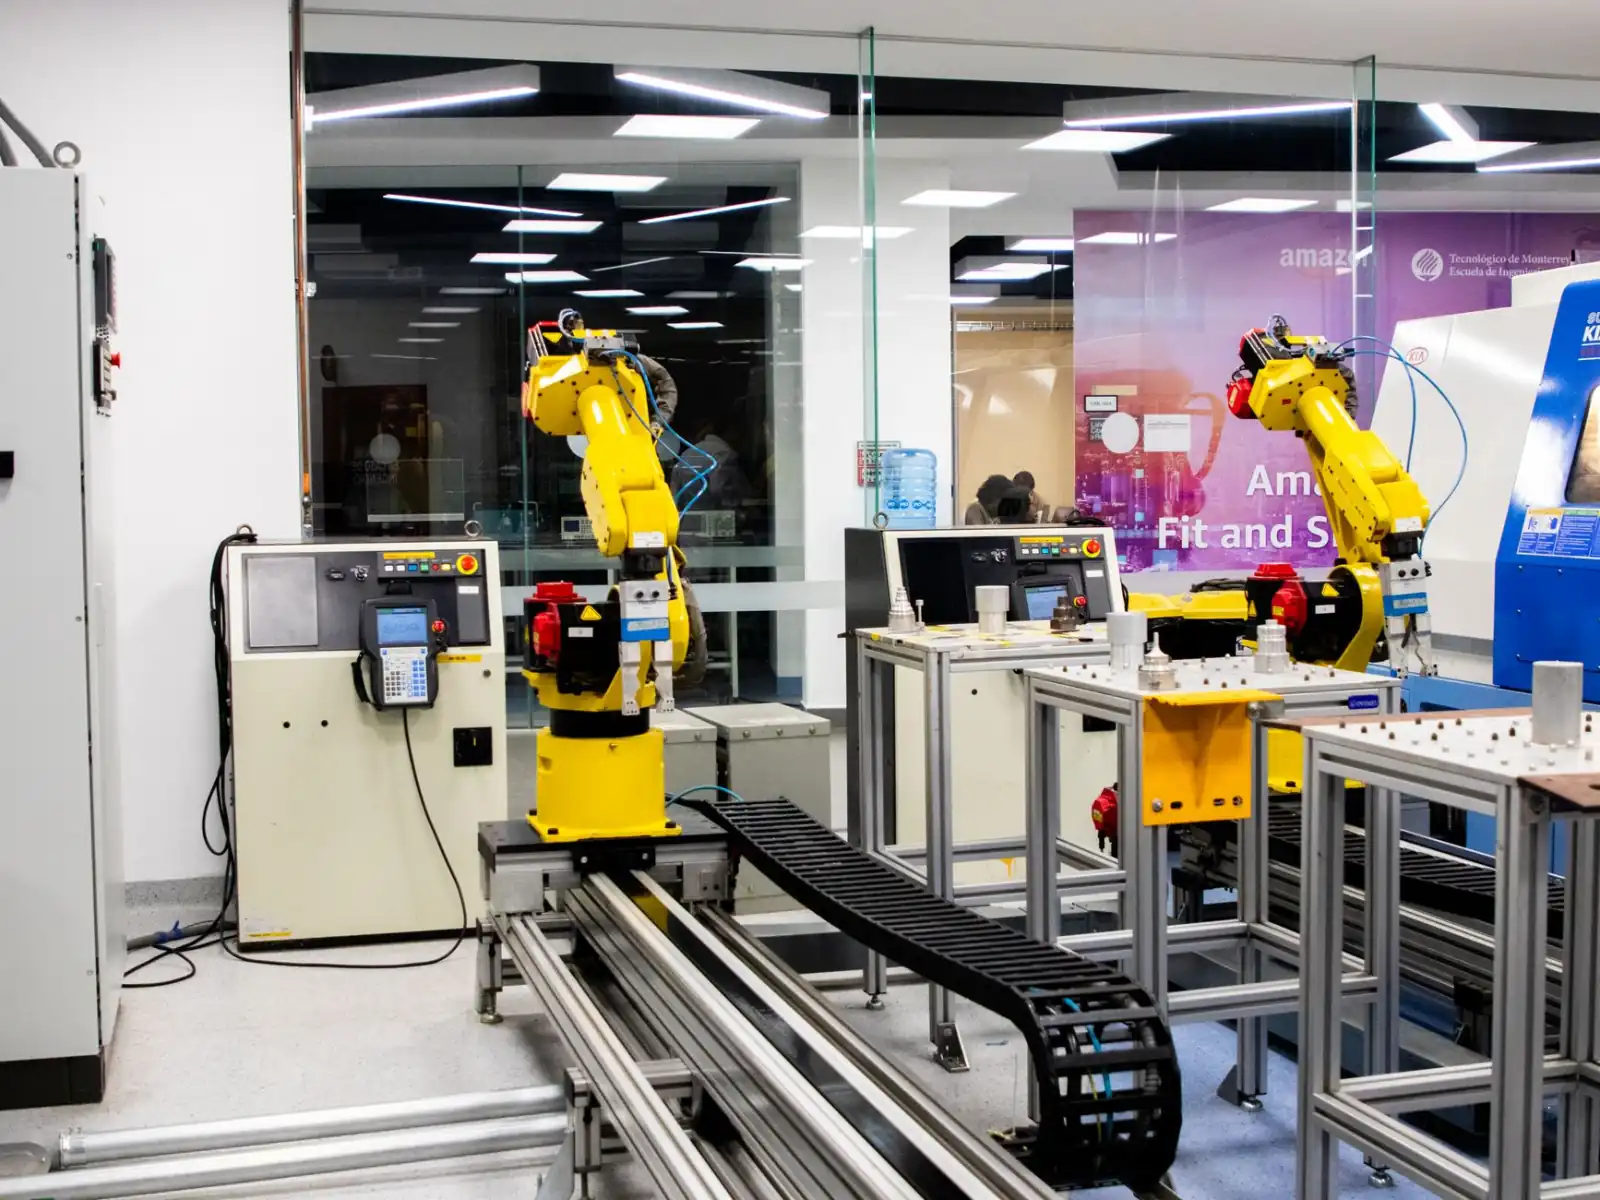
在深圳福田保税区的多家智能制造工厂里,我们总结出一套可复用的验证路径,能有效将密封胶相关的来料不良率控制在0.3%以内。
- 第一步:破坏性环境模拟——不要只测常温拉拔力,要模拟深圳的回南天(95%RH,40℃)做72小时恒温恒湿后的剪切强度衰减测试,衰减率应低于20%。
- 第二步:点胶路径仿真——用流体动力学软件模拟胶水在窄缝中的填充率,重点观察是否产生气泡裹挟。对于1mm以下的窄缝,要求胶水的表面张力低于30mN/m。
- 第三步:与产线节拍耦合——确认胶水的开放时间(Open Time)是否覆盖点胶阀到压合工位的传送带时间。深圳产线普遍节奏快,若开放时间超过5分钟,容易造成溢胶压扁。
- 第四步:供应商的驻场服务能力——这一点深圳企业尤其看重。胶水不是一锤子买卖,产线换型时,供应商能否在2小时内到场调整点胶参数,决定了停线损失的上限。
耐候性与低VOC:不可妥协的绿色底线
除了工艺匹配,深圳制造还面临《建筑装饰装修材料挥发性有机物限量》等地方标准的严苛约束。在密闭的智能产线车间里,VOC超标会直接触发环境监测警报,导致整线停机。因此,水性密封胶和100%固含的热熔型胶粘剂正在成为深圳高端制造的主流选择。
例如,深圳某头部TWS耳机装配线,已全面切换为无溶剂型聚烯烃密封胶,不仅VOC排放趋近于零,而且对PC+ABS底材的粘接强度比油性胶提升了30%。这背后的逻辑很清晰:环保法规越严,越考验胶业材料企业的分子设计能力——如何在没有溶剂辅助润湿的前提下,依然实现对低表面能材料的牢固锚定。
未来趋势:当密封胶遇上数字孪生
展望未来两年,深圳制造的密封胶应用将走向“参数化交付”。也就是说,供应商提供的不是一桶胶,而是一组经过验证的工艺数据包,包括温度-粘度曲线、固化度-时间方程以及应力松弛模型。这些数据直接导入MES系统,实现点胶质量的实时预测。
对于深圳的采购与工艺工程师而言,现在正是重新审视供应链的窗口期。与其在良率波动时四处救火,不如与具备合成研发能力的胶业材料厂商建立联合实验室,把密封胶选型从“经验题”变成“计算题”。毕竟,在这座以效率著称的城市,每一支胶水的固化曲线,都应当与产线的脉冲同频共振。